Nyheder
Hjem / Nyheder / Industri -nyheder / hvordan man laver polyesterfiber: Anvendelser, udvælgelseskriterier og praktisk vejledning


hvordan man laver polyesterfiber: Anvendelser, udvælgelseskriterier og praktisk vejledning
Oct 14,2026
Hvad er Tex i tekstiler? Den lineære densitetsenhed, som enhver køber skal kende
Oct 07,2026
Sofastofmateriale forklaret: Hvordan man sammenligner holdbarhed, vævningstyper og omkostninger
Sep 30,2026
Nonwovens forklaret: Hvordan bonded fabrics adskiller sig fra vævede og strikkede tekstiler
Sep 23,2026
Spandex-materiale forklaret: strækegenskaber, blandingsforhold og fræsningspraksis
Sep 09,2026Polyesterfiber er polyethylenterephthalat (PET), en kondensationspolymer bygget af to petrokemiske monomerer: renset terephthalsyre (PTA) og monoethylenglycol (MEG).
Nogle ældre linjer bruger stadig dimethylterephthalat (DMT) i stedet for PTA. Den resulterende polymer er identisk, men DMT-ruten afgiver methanol som et biprodukt, så moderne fiberfabrikker foretrækker PTA, som kun producerer vand under esterificeringstrinnet.
PET af fiberkvalitet er defineret ved indre viskositet (IV), normalt 0,60 til 0,70 dL/g. Harpiks over 0,72 dL/g er stivere og bedre egnet til flaskekvalitet, mens under 0,55 dL/g spinder smelten til filament, der er for svagt til at trække pålideligt.
Tilsætningsstoffer kommer ind før spinding: titaniumdioxid skaber semi-kedelig eller fuld-kedelig glans, masterbatches giver dope-farvet farve, og varmestabilisatorer beskytter polymeren under højtemperaturtrækning.
En mindre almindelig variant, polycyclohexylendimethylenterephthalat (PCDT), bruger en anden glykol og giver bedre modstandsdygtighed til polstringsgarn. Mere end 95 % af den polyesterfiber, der produceres på verdensplan, er PET, så processen beskrevet her starter og slutter med den polymer.
Polymerisering sker før spinding, og konsistensen af dette trin bestemmer alt, hvad der følger.
MEG og PTA reagerer først ved 190 til 230 C under tryk for at danne bis(2-hydroxyethyl)terephthalat, et mellemprodukt med lav molekylvægt. Det andet trin kører ved 260 til 280 C under næsten vakuum, da overskydende MEG afdestilleres, og polymerkæderne vokser. Antimon-, titanium- eller germaniumforbindelser katalyserer reaktionen, og processen stopper, når smelten når målet IV.
Smeltet PET ekstruderes derefter til strenge, afkøles i afkølet vand og hakkes til spåner på ca. 3 til 4 mm. Chipsene krystalliseres og tørres til under 30 ppm fugt, før de kan smeltes igen. Vand angriber PET ved spindetemperatur og spalter molekylkæden, så en våd spån betyder en svag filament.
Smeltespinding omdanner tørrede PET-spåner til kontinuerlige filamenter i én uafbrudt operation, og det er det hurtigste trin i hele kæden.
Optagningshastigheden er hovedhåndtaget: højere hastighed indprenter mere molekylær orientering i filamentet, hvilket reducerer det trækforhold, der er nødvendigt senere, og producerer et garn med en anden krympeprofil.
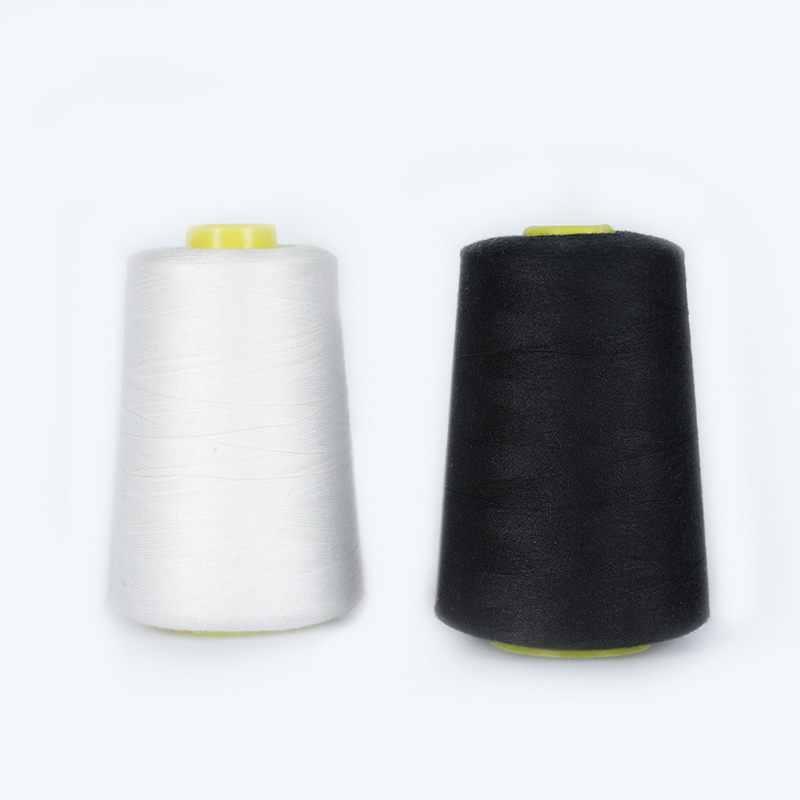 Polyester sytråd med lav forlængelse og blød tekstur Denne polyester sytråd giver lav forlængelse, ingen elasticitet og god farveægthed. Det passer til diskussionen om tegning, fordi dets mekaniske egenskaber er formet af filamentorientering og optagelseshastighed. Se produkt →
Nyspundet filament er for svagt og for strækbart til at bruge direkte, og tegning er det mekaniske trin, der løser begge problemer.
Garnet strækkes 3 til 5 gange sin oprindelige længde mellem opvarmede godet-ruller. Polymerkæder orienterer sig langs fiberaksen, fasthed stiger fra ca. 1,5 til 4,0-5,5 g/d, og brudforlængelsen falder fra mere end 100 % til 20-40 %. Tegningstemperatur, hastighedsforhold og afspændingszonen bestemmer balancen mellem styrke og svind.
For et 75D/36F-garn er spindedysens huldiameter tæt på 0,2 mm, og trækforholdet er indstillet, så den endelige forlængelse forbliver omkring 30 %; ændre begge parametre, og stoffets håndfølelse ændres, selvom garntallet ikke gør det.
For beklædningsgarn følger normalt et tekstureringsstadium. Falsk-twist-teksturering opvarmer, vrider og vrider filamentet for at skabe krympning, mens luft-jet-teksturering sløjfer filamenterne med komprimeret luft for at skabe en blødere, mere omfangsrig struktur.
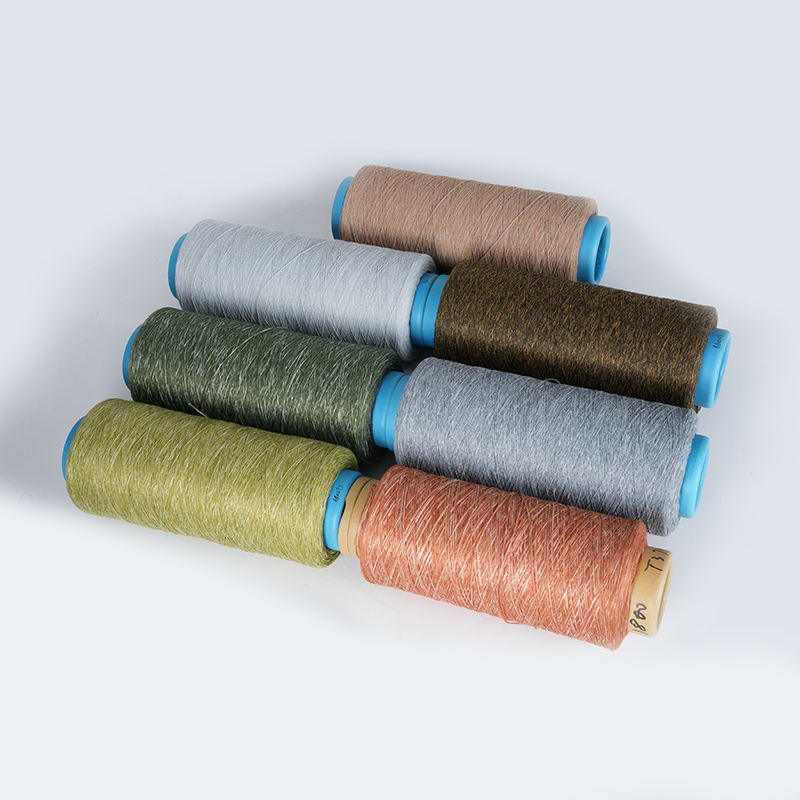 Farvet lufttekstureret garn til strikning og polstring Lufttekstureret garn efterligner basisgarn og kan efterligne uld, bomuld eller hør. Tilgængelig i deniers som 160D til 1800D, det er nyttigt til tæpper, puder og kæledyrsreder, hvilket gør det til et relevant valg efter tekstureringsstadier. Se produkt →
Den samme polyestersmeltning kan blive til kontinuerlig filamentgarn eller stabelfiber skåret til en fast længde, og valget ændrer stoffet i stedet for kun garnet.
Kontinuerlige tråde med en glat, jævn overflade. Lav pilningstendens, høj styrke og en sprød drapering gør den til standard for sportstøj, for, gardiner og sytråd.
Skær længder på 38 til 90 mm, krympede og spundet på bomulds- eller uldsystemer. Den giver en varmere, blødere hånd, blander sig let med naturlige fibre og dominerer fleece, strik og arbejdstøj.
Hæfteproduktion tilføjer tre trin efter tegning: krympning, varmeindstilling ved 120 til 180 C og skæring. Crimp giver bulk og sammenhæng, varmeindstilling låser crimpen på plads, og skærelængden er tilpasset spindesystemet, der vil behandle fiberen.
Polyester er specificeret med tal frem for adjektiver, og fem parametre dækker de fleste praktiske indkøbsrisici.
| Parameter | Typisk rækkevidde | Praktisk effekt |
| Denier pr. filament | 1,5 til 6,0 | Håndfølelse, stofbetræk, ensartet skygge |
| Vedholdenhed | 4,0 til 5,5 g/d | Systyrke, reb og bælte holdbarhed |
| Forlængelse ved brud | 20 til 40 % | Stretch og restitution i stofform |
| Varmluftsvind | 3 til 7 % | Tøjvask og strygestabilitet |
| Fugten genvindes | 0,4 % | Tørrehastighed, statisk, bærerfarvningsadfærd |
Fordi farvning ikke kan ske ved kog, viser afskæring af hjørner i polymerkvalitet sig som farvevariation længe før det ser ud som et trådbrud. Kør et lille forsøg med farvestofoptagelse på ethvert nyt parti, før du forpligter dig til bulkproduktion.
Det meste polyester er farvet i garn- eller stofform, men dope-farvede fibre farves under spinding, hvilket eliminerer farvebadet fuldstændigt og forbedrer farveægtheden.
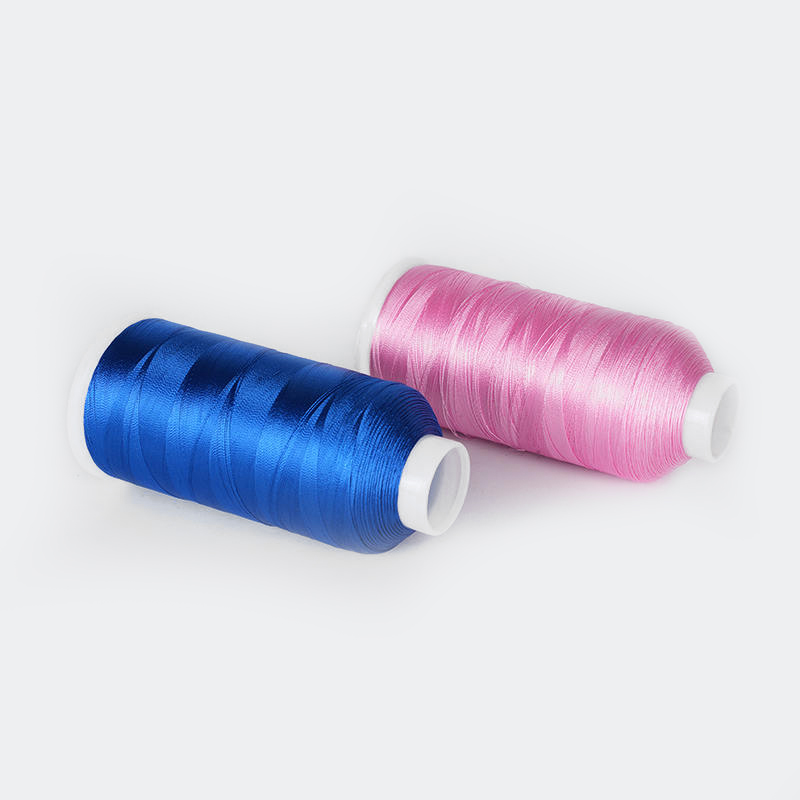 Polyester broderetråd med høj styrke og elasticitet Denne broderitråd er lavet af polyester FDY og er stærk, falmningsbestandig, elastisk og rynkebestandig. Det komplementerer sammenhængen med dope-farvede fibre ved at tilbyde en holdbar mulighed for broderiapplikationer. Se produkt →
Genanvendt polyester følger næsten samme rute, og kun udgangspunktet ændrer sig.
Post-consumer PET-flasker vaskes, flages, tørres og smeltes, derefter enten repolymeriseres eller føres direkte ind i en spindelinje. Mekanisk genanvendt rPET kommer normalt ind med en lavere IV end frisk chip, så producenter blander det med virgin polymer eller kører solid-state polymerisation for at genopbygge molekylvægten.
GRS-certificering verificerer påstanden om genbrugsindhold, hvilket har betydning, når et brand rapporterer Scope 3-tekstilemissioner eller sporer genanvendte inputforhold. For råvaresiden, se hvordan genbrugsgarn fremstilles, og hvilke råvarer der bruges .
Virgin polyester kræver petroleums-afledt MEG og PTA, men genanvendt polyester erstatter op til 100% af det råmateriale med post-consumer PET-flasker. Den resulterende fiber er stadig PET med de samme kemiske og mekaniske egenskaber.
PET begynder at nedbrydes mærkbart over 300 C. Spinding holdes lige over smeltepunktet, ved den laveste temperatur, der stadig giver et stabilt flow, for at beskytte molekylvægten og undgå geldannelse.
En snurrende linje producerer en såret spole på få minutter, men hele kæden fra rå monomer til stofklar filament tager normalt en til to dage, når krystallisation, tørring, trækning og afbinding er inkluderet.
Nej. En trukket stabelfiber har i det væsentlige den samme sejhed som en trukket filament af samme denier, fordi begge gennemgår det samme orienteringstrin. Forskellen er taktil, ikke mekanisk styrke.
Din e -mail -adresse offentliggøres ikke. Krævede felter er markeret *


